
随着固废资源化利用不断推进,煤矸石提硫精砂项目成为矿山固废增值的重要方向。很多企业将煤矸石中的硫铁矿分选回收,产出高附加值硫精砂,既解决煤矸石堆存污染问题,又创造可观经济效益。但不少选矿生产线投产之后,始终面临破碎环节的技术瓶颈,制约硫精砂回收率提升。
传统煤矸石提硫工艺大多采用单一破碎设备,要么选用锤破、反击破进行一次性破碎。这类设备冲击力强,很易产生过粉碎现象。硫铁矿脆性大,破碎后大量细泥生成,分选时细粒硫铁矿随尾矿流失,也就是行业常说的跑尾问题。细泥还会干扰浮选、重选分选环境,药剂消耗增加,精砂品位波动大。若是破碎粒度把控不到位,大块硫铁矿解离不完全,矿物和脉石依旧抱团,同样会直接进入尾矿,出现精砂产出少、尾矿含硫居高不下的尴尬局面。
想要改善分选效果,核心不在于一味把物料打更细,而是实现硫铁矿与煤矸石脉石有效解离,同时最大限度减少过粉碎。“齿辊粗碎 + 对辊细碎” 两级破碎组合工艺,正好针对性化解这两大痛点,成为煤矸石提硫精砂技改优选方案。
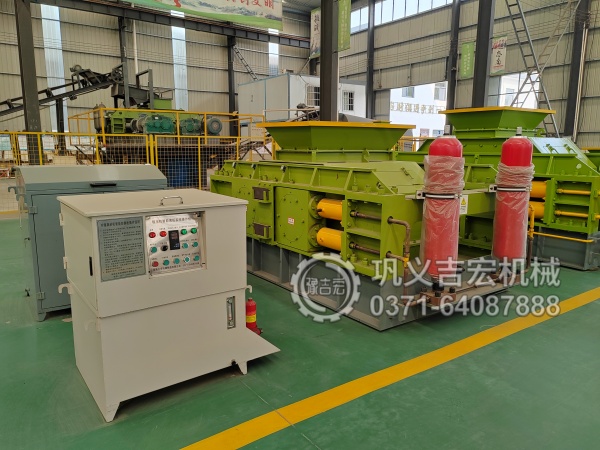
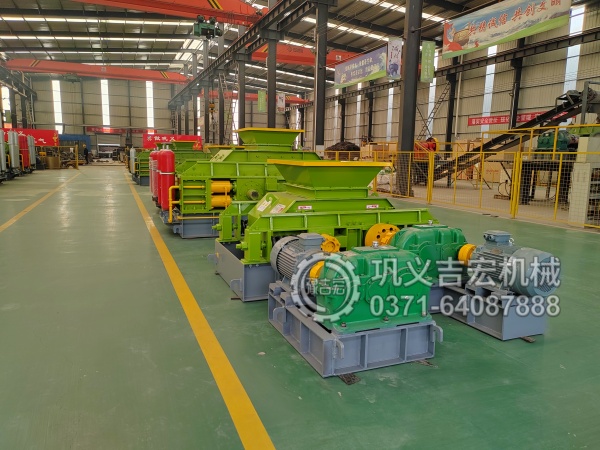
第一级采用双齿辊破碎机完成粗碎作业,依靠齿辊剪切、挤压作用处理大块煤矸石。设备齿形经过优化,优先沿矿物裂隙完成劈裂破碎,把大块物料破碎至合适进料粒度,把硫铁矿和煤矸石脉石初步解离。该工序不以磨细物料为目的,减少冲击破碎带来的次生细泥,为下道细碎工序打好基础。齿辊破碎机抗堵能力强,面对带粘性的煤矸石物料,不易出现粘辊堵机,保障生产线连续稳定运行。
第二级搭配液压对辊破碎机完成精准细碎。依靠辊面挤压实现选择性破碎,物料在两辊之间受挤压裂解,矿物充分解离,产出粒度均匀的粒型。液压缓冲结构可以处理少量难破碎杂质,降低易损件损耗。通过调节辊缝,精准控制出料粒度,既保障硫铁矿充分解离,又避免过度粉碎产生大量矿泥,从源头降低跑尾概率。
两级破碎搭配之后,物料解离充分,合格粒级占比大幅提升,进入重选或者浮选设备之后,分选工况更加稳定。尾矿含硫量明显下降,硫精砂回收率得到提升,药剂消耗同步降低。整套破碎系统能耗相比锤破生产线更低,易损件更换周期更长,降低后期运维成本。
不少老煤矸石提砂生产线,不用全盘推翻重建,直接改造破碎工段,替换为齿辊粗碎加对辊细碎组合,就可以快速改善生产指标。固废资源化赛道竞争加剧,只有优化前端破碎工艺,把控好粒度,才能真正释放煤矸石提硫精砂项目的利润空间。
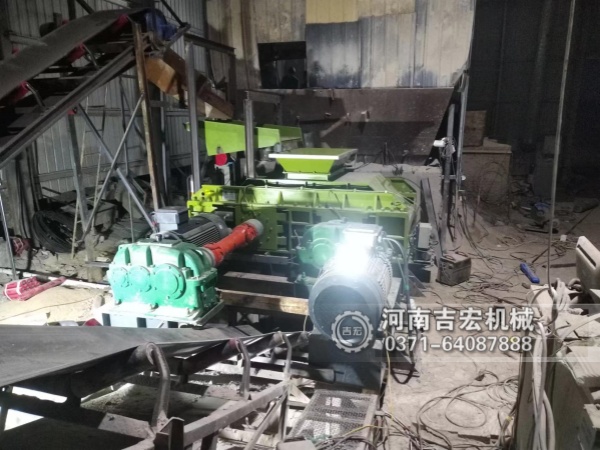
吉宏机械是一家大型双齿辊破碎机生产厂家,生产的双齿辊破碎机质量有保障,售后完善,支持带料试机且价格也很优惠,感兴趣的用户欢迎前来考察。联系电话:13849116116。

